在分装成品包的选型过程中,来料的品质与稳定性直接影响着最终产品的性能表现。分装成品包作为工业生产中的中间环节,其核心作用在于将原料按照特定配方进行精准分装,从而保障后续加工或应用环节的效率与一致性。因此,对来料的筛选与评估,成为企业提升配方性能和产品稳定性的关键步骤。
来料的物理与化学特性是决定分装成品包性能的基础。例如,原料的颗粒度、流动性、含水率等指标,都会在分装过程中产生不同程度的影响。颗粒过粗可能导致分装精度下降,而流动性差则容易造成堵塞,影响分装效率。同时,原料中的杂质或水分含量过高,可能会在分装后对配方的均匀性和稳定性产生负面影响,进而降低最终产品的品质。
针对不同配方需求,来料的适配性是选型时不可忽视的重点。分装成品包通常用于不同类型的化工、食品或医药行业,而各行业的配方对原料的种类和比例有着严格的限制。因此,在选型过程中,需结合具体配方要求,评估原料是否能够与现有的分装设备和工艺流程兼容。例如,某些高粘度物料可能需要特殊的分装方式,而某些易挥发物料则需要特殊的密封和储存条件。
除了物理和化学特性,来料的批次稳定性也对分装成品包的性能具有决定性作用。在工业生产中,原料的供应往往是连续进行的,而批次之间的差异可能导致分装成品包在性能上的波动。因此,企业在选型时应优先考虑来料供应商的稳定性和一致性,确保每批次原料在成分、含水量、颗粒度等方面保持高度一致,从而保障分装成品包的稳定性。
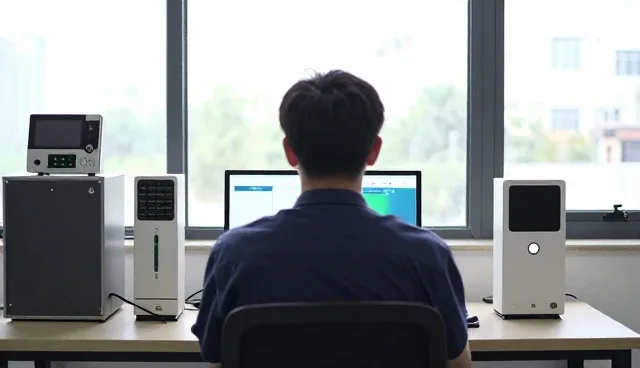
在实际操作中,企业往往需要通过严格的来料检测流程,对原料的各项指标进行综合评估。例如,通过粒度分析仪检测颗粒度,使用水分测定仪评估含水率,以及通过化学分析仪检测杂质含量等。这些检测手段不仅能够帮助企业筛选出符合要求的原料,还能为后续的配方优化提供数据支持。
此外,来料的可追溯性也是分装成品包选型中的重要考量点。随着质量管理要求的不断提高,企业对原料来源的透明度和可追溯性提出了更高标准。具备完整追溯体系的原料,能够有效降低生产过程中的风险,提升整体供应链的可控性和稳定性。因此,在选择分装成品包供应商时,应优先考虑能够提供详细原料来源信息的合作伙伴。
在重庆嵘赛新材料有限公司的实际应用中,分装成品包的选型始终围绕来料的综合性能展开。通过对来料的严格筛选与评估,企业确保了分装成品包在不同应用场景下的稳定表现,同时为配方性能的持续优化奠定了坚实基础。未来,随着对产品性能要求的不断提升,来料的评估体系也将不断迭代,以更好地适配多样化的生产需求。